








Struktura serii NM
Oznaczenie NM łączy litery oznaczające odporność na zużycie z liczbą reprezentującą nominalną twardość Brinella powierzchni płyty. Dlatego NM400, NM500 i NM600 docelowe wartości nominalne wynoszą 400, 500 i 600 HBW. System gatunków i dozwolony zakres twardości wokół każdej wartości nominalnej są zdefiniowane w GB/T 24186, a twardość jest weryfikowana metodą Brinella opisaną w GB/T 231.1, z normą ISO 6506-1 stosowaną jako równoważna procedura międzynarodowa.
Wszystkie gatunki NM są dostarczane w stanie ulepszonym cieplnie. Niskostopowa kompozycja, zwykle zbudowana na bazie węgla, manganu, krzemu, chromu i często dodatków boru lub molibdenu, została zaprojektowana w taki sposób, że płyta twardnieje poprzez kontrolowane hartowanie, a następnie odpuszcza do twardej, odpornej na zużycie mikrostruktury, a nie do kruchej.
Twardość, mikrostruktura i trwałość
Twardość jest właściwością, która najbardziej bezpośrednio kontroluje odporność na ścieranie i ślizganie. Podniesienie twardości nominalnej z 400 do 500 HBW znacznie zwiększa odporność na ścieranie przez zarysowanie przy niskim naprężeniu, ponieważ cząstki ścierne w rudzie, węglu, piasku i kruszywa są mniej zdolne do wgniatania i przecinania powierzchni. Zależność ta nie jest liniowa w przypadku samej twardości, ponieważ mikrostruktura, zawartość wtrąceń i wytrzymałość wpływają również na zachowanie płyty w warunkach żłobienia lub dużego udaru.
| Stopień | Nominalna twardość powierzchni | Typowe zastosowanie |
|---|---|---|
| NM400 | 400 HBW | Ogólne wykładziny rynny, leja zasypowego i łyżki |
| NM500 | 500 HBW | Odporne na ścieranie wykładziny, kruszarki i punkty przenoszenia |
| NM600 | 600 HBW | Silne ścieranie ślizgowe z ograniczonym wpływem |
Porównawcze badanie ścierania przeprowadza się metodą suchego koła z gumy piaskowej według ASTM G65, która opisuje utratę objętości pod kontrolowanym przepływem ścierniwa. Jeżeli dwa gatunki kandydatów mają zbliżoną twardość, test ten daje bardziej przydatne porównanie niż same dane dotyczące twardości.
Zakres grubości i praktyczna dostępność
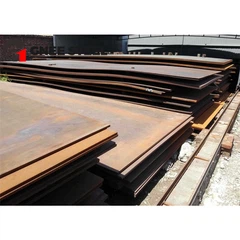
Blacha ścieralna jest powszechnie dostarczana w grubościach od około 3 mm do 100 mm. Cienka płyta w zakresie od 3 do 8 mm jest stosowana do wykładzin rynien i sekcji skrzyń samochodów ciężarowych, gdzie liczy się waga. Blacha od 20 mm do 60 mm stosowana jest na okładziny kruszarki, dna zasypowe i strefy uderzenia. Wraz ze wzrostem grubości kwestią zakupu staje się głębokość, na jaką jest gwarantowana określona twardość: twardość jest zwykle mierzona w pobliżu powierzchni, a rdzeń może być bardziej miękki, dlatego w zamówieniu należy określić, czy wymaganie dotyczy powierzchni, określonej głębokości pod powierzchnią, czy też połowy grubości.
Wyższa twardość nominalna zawęża również praktyczne okno grubości. NM600 jest zazwyczaj oferowany w bardziej ograniczonym zakresie grubości niż NM400, ponieważ osiągnięcie 600 HBW w ciężkim przekroju wymaga wyższej zawartości stopu i silniejszego hartowania, co zwiększa ryzyko pękania podczas przetwarzania.
Cięcie, formowanie i obróbka skrawaniem
Blachę ścieralną można ciąć plazmą, laserem, strumieniem wody lub tlenem. Cięcie tlenowe i plazmowe pozostawia na krawędzi cięcia strefę wpływu ciepła o twardości innej niż płyta macierzysta; krawędź powinna zostać ponownie oszlifowana przed zgięciem i należy unikać zagięć o małym promieniu w pobliżu ciętej krawędzi. Wiercenie wymaga narzędzi węglikowych przy niskiej prędkości i posuwie dodatnim, ponieważ płyta jest zbyt twarda dla narzędzi ze stali szybkotnącej. Formowanie na zimno jest ograniczone: minimalne promienie zgięcia są duże, a formowanie powinno odbywać się poprzecznie do kierunku walcowania, jeśli to możliwe.
Praktyka spawania płyty odpornej na ścieranie
Spawanie hartowanej i odpuszczonej blachy ścieralnej zmienia strefę wpływu ciepła, tworząc miękką opaskę po stronie metalu rodzimego i twardą, podatną na pęknięcia strefę w samej spoinie. Standardową praktyką jest stosowanie materiałów spawalniczych o niskiej zawartości wodoru, podgrzewanie wstępne w zakresie wymaganym dla grubości blachy i ekwiwalentu węgla, kontrolowanie dopływu ciepła, a w przypadku, gdy złącze ulegnie zużyciu, nałożenie spoiny napawaczem lub zabezpieczenie ją przykręcaną wykładziną. Tam, gdzie pozwala na to konstrukcja, połączenie śrubowe lub mechaniczne pozwala całkowicie uniknąć problemu.
Lista kontrolna zamówienia
Podaj normę i gatunek, twardość nominalną, minimalną twardość na wymaganej głębokości, stan dostawy, grubość i tolerancję grubości, granicę płaskości, stan krawędzi i czy wymagane jest badanie ultradźwiękowe. Poproś o certyfikat potwierdzający pozycję badania twardości i liczbę testów oraz potwierdź oznaczenie płyty przed zwolnieniem materiału do produkcji.
Często zadawane pytania
Q:Co oznacza liczba w NM500?
Odp.: Wskazuje nominalną twardość powierzchni płyty w skali Brinella, 500 HBW, z gatunkiem i zakresem twardości określonymi w GB/T 24186.
Q:Jakiego gatunku należy użyć do wykładziny kruszarki obciążanej udarowo?
Odp.: Gatunki zachowujące ciągliwość, takie jak NM400 lub NM450, są zwykle lepsze niż NM600, ponieważ bardzo wysokie stopnie twardości zamieniają udarność na odporność na zużycie.
Q:Jak bada się twardość blachy ścieralnej?
Odp.: Metodą Brinella zgodnie z GB/T 231.1 lub równoważną procedurą ISO 6506-1, zwykle na przygotowanej powierzchni na określonej głębokości poniżej powierzchni walcowanej.
Q:Czy blachę NM500 można wygiąć?
Odp.: Tylko przy dużych promieniach zgięcia i po obrobieniu krawędzi cięcia. Granice formowania na zimno są znacznie bardziej rygorystyczne niż w przypadku konstrukcyjnej stali węglowej o tej samej grubości.
Q:Czy twardość jest taka sama na całej grubości?
O: Nie. Pełna twardość jest zwykle podawana w pobliżu powierzchni, a twardość rdzenia jest niższa w przypadku grubej blachy, dlatego specyfikacja zakupu musi określać głębokość, na której obowiązuje twardość.
Q:Jakiego materiału dodatkowego należy użyć podczas spawania blachy ścieralnej?
Odp.: Materiał spawalniczy o niskiej zawartości wodoru, dostosowany do wytrzymałości metalu nieszlachetnego, nakładany po podgrzaniu wstępnym i kontrolowanym dopływie ciepła, a następnie napawany w miejscach, gdzie spawany obszar będzie narażony na ścieranie.