







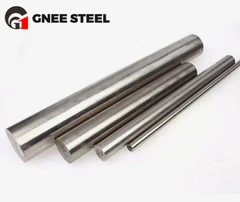

Opis produktu
Stal stopowa z 1.2379 SKD11 D2 JIS Płyta do pracy na zimno Narzędzie do rur Blacha stalowa Płaski blok Okrągły pręt

Stal narzędziowa do pracy na zimno JIS SKD11służy do wytwarzania różnego rodzaju form do pracy na zimno z dużą dokładnością i długą żywotnością, narzędzi skrawających i przyrządów pomiarowych, takich jak matryce do przebijania-o skomplikowanych kształtach, płytki śrubowe do gwintowania, matryce do wytłaczania na zimno, nożyczki do cięcia na zimno, precyzyjne narzędzia pomiarowe itp.
Wymiary
Okrągłe: śr. 10-700 mm
Płaskie: 6-120 x 40-1000 mm
Blok: 80-400 x 100-1000 mm
Stan dostawy
EAF+(ESR) lub EAF+LF+VD+(ESR), walcowane na gorąco lub kute, wyżarzane, powierzchnia czarna lub powierzchnia obrobiona maszynowo, UT SEP1921 klasa 3 D/d
Równorzędność
| AISI/SAE | DIN / W.Nr | JIS | GB |
| D2 | 1.2379 | SKD11 | Cr12MoV |
Skład chemiczny (%)
| Stopień stali | C | Si | Mn | P | S | Kr | Pon | V |
| SKD11 | 1.40-1.60 | Mniejsza lub równa 0,40 | Mniejsza lub równa 0,60 | Mniejsza lub równa 0,030 | Mniejsza lub równa 0,030 | 11.00-13.00 | 0.80-1.20 | 0.20-0.50 |
| 1.2379 | 1.45-1.60 | 0.10-0.60 | 0.20-0.60 | Mniejsza lub równa 0,030 | Mniejsza lub równa 0,030 | 11.00-13.00 | 0.70-1.00 | 0.70-1.00 |
| D2 | 1.40-1.60 | 0.10-0.60 | 0.20-0.60 | Mniejsza lub równa 0,030 | Mniejsza lub równa 0,030 | 11.00-13.00 | 0.70-1.20 | 0.50-1.10 |
Charakterystyka
1. Z dobrą hartownością i odpornością na zużycie.
2. Wysoka odporność na utlenianie, dobra odporność na korozję po hartowaniu i polerowaniu, małe odkształcenia po obróbce cieplnej.
Technika kucia
| Temperatura ogrzewania | Rozpocznij temperaturę kucia | Zakończ temperaturę kucia | Metoda chłodzenia |
| 1120-1160 stopni | 1050-1090 stopni | Większy lub równy 850 stopni | Wyżarzanie termiczne |
Obróbka cieplna
Wyżarzanie
800 do 850 stopni
Powolne, kontrolowane chłodzenie w piecu z szybkością od 10 do 20 stopni na godzinę do około. 600 stopnia, dalsze chłodzenie na powietrzu.
Twardość po wyżarzaniu: max. 255 HB.
Łagodzenie stresu
650 do 700 stopni
Powolne chłodzenie w piecu; przeznaczone do łagodzenia naprężeń powstałych w wyniku rozległej obróbki skrawaniem lub nieskomplikowanych kształtów. Po całkowitym podgrzaniu trzymać w neutralnej atmosferze przez 1 do 2 godzin.
Hartowanie
1020 do 1040 stopni
Złożone kształty/powietrze, proste kształty/nadmuch powietrza, olej, kąpiel solna od (220 do 250 stopni lub 500 do 550 stopni).
Czas utrzymywania po wyrównaniu temperatury: 15 do 30 minut.
Dostępna twardość: 63 - 65 HRC.
Ruszenie
Powolne nagrzewanie do temperatury odpuszczania bezpośrednio po hartowaniu/czas w piecu 1 godzina na każde 20 mm grubości przedmiotu obrabianego, ale co najmniej 2 godziny/chłodzenie w powietrzu. Aby uzyskać średnie wartości twardości, należy zapoznać się z tabelą odpuszczania. W niektórych przypadkach zalecamy obniżenie temperatury odpuszczania i wydłużenie czasu przetrzymywania. W przypadku niektórych zastosowań wymagających lepszego utrzymania twardości zaleca się azotowanie.